

Tubo de aço com revestimento E – Acabamento com eletrorrevestimento preto, tubo de aço anticorrosivo
Nossos tubos de aço com revestimento E são tratados com eletrorrevestimento (...

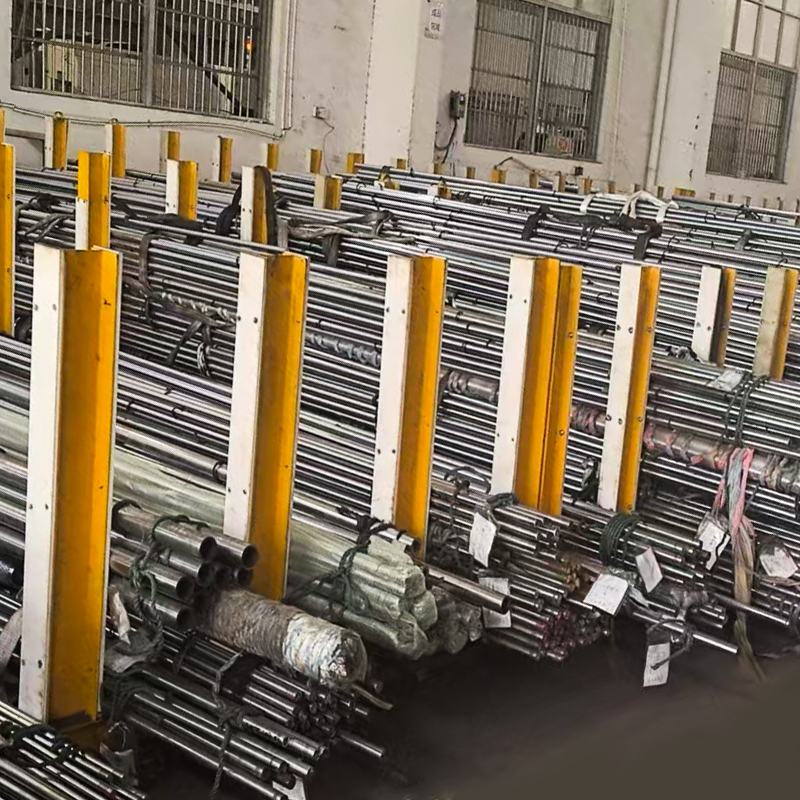
Um tubo de aço trefilado a frio deixa a linha com uma superfície brilhante e limpa, e é justamente nesse momento que ele se torna vulnerável. O aço puro não tem defesa contra ar úmido, condensação de contêineres, impressões digitais ou pó de cloreto, e um tubo de precisão que viajou seis semanas por mar pode chegar com uma névoa de ferrugem superficial que nenhum cliente deseja ver na doca de descarga. O tratamento de superfície anticorrosivo é a resposta prática, mas não é um produto único. É uma família de processos, cada um com sua própria finalidade, custo e consequências posteriores.
Ao longo dos anos, revestimos, fosfatamos, lubrificamos e cromamos muitos lotes de tubos e aprendemos que a escolha certa depende muito mais do que acontece com o tubo depois que ele nos deixa do que do revestimento em si. Este artigo descreve como pensamos sobre o problema.
A corrosão raramente começa em serviço. Começa no intervalo entre a produção e a montagem e geralmente é desencadeada por três fatores: umidade, contaminação e tempo. Um tubo empilhado em um armazém com temperatura flutuante coleta condensação em sua superfície todos os dias. Resíduos de lubrificante, fluido de corte, manuseio de sais e poeira transportada pelo ar ficam nessa superfície e dão à célula de corrosão algo com que trabalhar.
O tubo trefilado e laminado a frio fica mais exposto do que o material laminado a quente porque a superfície é quimicamente ativa e livre de carepa de laminação. A mesma superfície limpa que torna possível um furo de cilindro afiado ou uma haste com acabamento espelhado também remove a fina camada de óxido que, de outra forma, retardaria o ataque. Para aplicações hidráulicas e pneumáticas, a consequência não é apenas cosmética: um furo de corrosão num diâmetro interno pode levantar um lábio de vedação e uma haste de pistão furada danificará o limpador e a sobreposta em pouco tempo.
Também vale a pena dizer claramente que um revestimento não é um reparo. Se um tubo já tiver buracos, arranhões ou incrustações incrustadas, nenhuma camada de fosfato ou película de tinta irá consertá-lo e, de fato, esses defeitos aparecerão no revestimento alguns meses depois como bolhas ou falhas de adesão.
A fosfatização converte a superfície do aço em uma fina camada de fosfato cristalino, em vez de adicionar um filme sobre ela. A fosfatação de zinco é a escolha usual para tubos de aço carbono, com gramaturas de revestimento normalmente na faixa de 2 a 10 g/m² dependendo se o tubo será pintado, oleado ou usado como base de trefilação. A camada é porosa em microescala, o que é exatamente o que a torna uma excelente âncora para primer, e também mantém o óleo anti-ferrugem no lugar muito melhor do que o aço puro.
Para tubos estruturais, estruturas fabricadas e peças que serão pintadas após a entrega, a fosfatização costuma ser a opção mais econômica que podemos oferecer. Funciona bem com conjuntos soldados, desde que a linha de pré-tratamento seja devidamente controlada.
 Tubo de aço de precisão trefilado a frio fosfatado O tubo trefilado a frio revestido com fosfato melhora a resistência à corrosão e a adesão da tinta, tornando-o um pré-tratamento econômico para estruturas estruturais soldadas pintadas após a entrega. Ver Produto →
O revestimento eletrônico, ou deposição eletroforética, usa um campo elétrico para conduzir partículas de resina carregadas para o tubo. O resultado é uma película preta muito uniforme, normalmente em torno de 15 a 25 mícrons, que atinge os furos e as bordas onde a pintura em spray tem dificuldade. Os sistemas epóxi catódicos oferecem forte desempenho em névoa salina e boa resistência mecânica, e o processo é à base de água, o que é cada vez mais importante para clientes com obrigações de relatórios ambientais.
Geralmente recomendamos o e-coating onde um tubo é visível na máquina acabada, onde será exposto a condições externas ou de lavagem, ou onde a superfície interna precisa de proteção, mas não deve ser gordurosa. As desvantagens são que o e-coat deve ser removido ou mascarado antes da soldagem em algumas montagens, e adiciona uma espessura pequena, mas real, que deve ser considerada em ajustes com tolerâncias estreitas.
 Tubo de aço anticorrosivo revestido com E preto O eletrorrevestimento preto fornece cobertura interna e externa uniforme, adequando-se a tubos visíveis, externos ou laváveis, onde é necessário um acabamento protetor não oleoso. Ver Produto →
O óleo anti-ferrugem continua sendo o carro-chefe para tubos que serão usinados, soldados ou desengraxados pelo cliente de qualquer maneira. Uma película de óleo bem aplicada permite um armazenamento de curto prazo e transporte terrestre de forma muito econômica e pode ser removida com uma lavagem alcalina padrão. Para fretes marítimos mais longos, recomendamos um conservante mais pesado ou um inibidor de fase de vapor combinado com tampas e embalagem seca.
O principal risco do petróleo é a compatibilidade. Um tubo muito oleado pode contaminar o banho de limpeza do cliente, interferir na etapa subsequente de fosfatização em outro local ou prender limalhas em um furo. Filmes leves, limpos e bem drenados são quase sempre melhores que os grossos.
Para hastes de pistão e furos de cilindro, a proteção contra corrosão e a resistência ao desgaste devem ser resolvidas em conjunto. O revestimento de cromo duro de 20 a 30 mícrons, aplicado sobre um substrato endurecido por indução e posteriormente lixado, proporciona uma superfície de baixo atrito que resiste à abrasão e ao ataque de umidade e meios levemente agressivos. A qualidade do revestimento depende muito do pré-tratamento, do controle do banho e da retificação pós-revestimento, e da densidade de trincas: uma camada de cromo mal controlada pode ser porosa o suficiente para permitir que a corrosão comece no substrato.
 Haste de pistão endurecida por indução cromada dura A barra de aço 45# ou 4130 endurecida por indução com cromagem dura oferece resistência ao desgaste e à corrosão para hastes de cilindros hidráulicos e pneumáticos. Ver Produto →
Às vezes, a decisão anticorrosiva mais confiável é trocar o material em vez de revesti-lo. O tubo inoxidável estirado a frio em TP304 ou TP316L elimina totalmente a questão do revestimento para aplicações alimentícias, médicas e ambientais agressivas, e a passivação restaura a camada passiva após o trabalho mecânico. Tratamos o aço inoxidável como uma opção de design, não como um substituto de revestimento, e o recomendamos apenas quando a tarefa realmente exige isso.
A tabela abaixo resume como esses tratamentos se comportam na prática. Os valores do filme são faixas típicas, não limites absolutos, porque a química do banho, a condição do substrato e as especificações do cliente alteram o resultado.
| Tratamento | Filme típico | Melhor ajuste | Pontos a serem observados |
|---|---|---|---|
| Fosfatização de zinco | 2-10 g/m² | Tubo a pintar, peças estruturais e soldadas | Precisa de uma superfície limpa e ativa; camada porosa requer óleo ou tinta |
| Revestimento eletroforético | 15-25 µm | Peças visíveis, furos, serviço externo e de lavagem | A espessura afeta os ajustes; mascaramento necessário antes da soldagem |
| Óleo antiferrugem | 1-5 g/m² | Estoque de usinagem, armazenamento curto, transporte terrestre | Proteção limitada contra umidade; problemas de remoção e compatibilidade |
| Cromagem dura | 20-30 µm | Hastes de pistão, furos de cilindro, contato deslizante | Controle de densidade de fissuras; mudança de diâmetro após chapeamento e retificação |
| Inox passivado | Camada passiva | Meios alimentícios, médicos e quimicamente agressivos | Maior custo de material; cloretos ainda requerem cuidados |
É aqui que nasce a maioria dos problemas de sourcing. Um tubo lindamente revestido para armazenamento prolongado, mas destinado a uma célula de soldagem que não aceita uma camada rica em zinco, é uma falha no revestimento, independentemente de seu bom desempenho em uma cabine de pulverização de sal. Fazemos três perguntas antes de recomendar qualquer coisa:
Para cilindros hidráulicos acabados fornecidos prontos para montagem, por exemplo, um furo seco ou levemente lubrificado é geralmente preferível a um conservante pesado, porque a linha de montagem limpará a peça de qualquer maneira e uma película pegajosa retém a poeira. Para tubos enviados para transporte de contêineres para um destino úmido, um sistema mais pesado com tampas nas extremidades e embalagens dessecantes se paga muitas vezes.
Cada tratamento que oferecemos depende das etapas anteriores. O desengorduramento deve remover completamente os óleos de desenho e corte; a decapagem ou a limpeza mecânica devem expor uma superfície de aço uniforme e ativa; o enxágue deve remover os sais residuais que, de outra forma, ficariam sob o filme. Nossa linha de processamento é controlada quanto à concentração do banho, temperatura, tempo de permanência e qualidade da água de enxágue, e o peso do filme ou espessura do revestimento é verificado nas peças de amostra de cada execução.
Nada disso pode esconder um substrato defeituoso, e é por isso que inspecionamos a retilineidade, as dimensões e a condição da superfície antes do revestimento e não depois. Um revestimento aplicado sobre um arranhão falhará naquele arranhão e a culpa será do revestimento.
Para os compradores, o controle prático é uma especificação escrita: qual tratamento, qual padrão, qual peso ou espessura do filme, qual duração da névoa salina, se aplicável, e como a peça deve ser embalada. Estamos sempre dispostos a ajudar a redigir essa especificação, porque uma especificação clara economiza muita correspondência posterior para ambos os lados.
O tratamento anticorrosivo representa uma pequena fração do custo de um tubo de precisão e protege todo o valor da peça. Se não tiver certeza de qual rota se adapta à sua aplicação, envie-nos o desenho, a classificação do material e uma descrição do ambiente, e lhe diremos honestamente qual opção escolheríamos e qual evitaríamos.
Você pode entrar em contato com nossa equipe técnica através do página de contato , e para uma comparação mais detalhada de três tratamentos comuns, você pode encontrar nossa nota em e-coating versus fosfatização versus lubrificação útil como ponto de partida.

Nossos tubos de aço com revestimento E são tratados com eletrorrevestimento (...

Nossos conjuntos estruturais de aço usinado são projetados com precisão para ...

Nossos tubos hidráulicos são fabricados em aço sem costura estirado a frio (C...

Nossos tubos de aço fosfatado são tratados com um revestimento de fosfato par...

Nossos tubos para cilindros hidráulicos são feitos de aço sem costura trefila...

Nossos tubos de cilindro hidráulico ASTM A519 são fabricados com precisão usa...


