

Tubulação de rolo transportador para serviço pesado DIN 2394 ST37.2 - Ø89 x 3 mm para mineração e manuseio de granéis
Tubulação de rolo transportador para serviço pesado DIN 2394 ST37.2 - Ø89 x 3...

Quando um engenheiro automotivo recebe um desenho de um eixo de transmissão, um corpo de amortecedor ou um cilindro hidráulico, a primeira decisão sobre o material geralmente se resume a uma pergunta: DOM ou sem costura? Para a grande maioria dos componentes tubulares de veículos, a resposta é a tubulação DOM. O tubo trefilado sobre mandril combina o baixo custo do material inicial soldado com a resistência, o acabamento superficial e a consistência dimensional que os componentes rotativos e pressurizados exigem. É a tubulação mecânica padrão da indústria automotiva, e não uma especialidade de nicho.
A razão não é uma propriedade única, mas uma combinação delas. A trefilação a frio aumenta o rendimento e a resistência à tração, melhora a costura de solda e deixa um furo e uma superfície externa mais lisos do que o ERW soldado. Isso se traduz em paredes mais finas para a mesma carga, menos operações de usinagem e um comportamento de soldagem mais previsível quando suportes ou jugos são unidos ao tubo. Como a tubulação DOM é totalmente coberta por normas como ASTM A513 Tipo 5 e EN 10305-2, os OEMs podem especificá-la globalmente sem as dores de cabeça de qualificação que acompanham os materiais proprietários.
DOM significa desenhado sobre mandril . Apesar do que a sigla às vezes sugere, trata-se de um tubo soldado estirado a frio, e não de um produto sem costura. A rota de fabricação explica a maioria de suas vantagens:
A etapa de trefilação a frio faz duas coisas importantes para os engenheiros automotivos. Ele endurece o aço, aumentando o limite de escoamento sem tratamento térmico adicional, e refina a zona de solda para que a costura não se comporte mais como uma linha fraca. Como o material inicial é a tira, o DOM está disponível em uma ampla variedade de diâmetros externos e espessuras de parede, o que dá aos projetistas mais liberdade do que eles costumam imaginar.
Para aplicações em veículos, as propriedades que contam são resistência ao escoamento, acabamento superficial, concentricidade da espessura da parede e controle de diâmetro externo/diâmetro externo. Cada um afeta um aspecto diferente do desempenho, desde a resistência à fadiga até a retenção da vedação.
| Padrão | Nota | Força de rendimento típica | Uso automotivo típico |
|---|---|---|---|
| EN 10305-2 | E235 | 235 MPa mínimo | Corpos de amortecedores, tubos estruturais leves |
| EN 10305-2 | E355 | 355 MPa mínimo | Eixos de transmissão, tubos de cilindro, componentes de maior carga |
| ASTM A513 Tipo 5 | 1010/1020 | Aprox. 310–330 MPa após trefilação | Barras de segurança, estruturas de luz, transportadores e componentes de rolos |
| ASTM A513 Tipo 5 | 1026 | Aprox. 415–480 MPa após trefilação | Eixos de transmissão, tubos de cilindros pesados, peças de suspensão |
Componentes rotativos, como eixos de hélice, precisam de boa concentricidade e espessura de parede consistente; o desequilíbrio é um problema de vibração que aparece na velocidade da rodovia. Cilindros e amortecedores, por outro lado, vivem e morrem pelo acabamento do diâmetro interno. As vedações no amortecedor ou atuador hidráulico de um veículo correm diretamente contra o furo do tubo, portanto, um diâmetro interno irregular causa desgaste, vazamento interno e reclamações antecipadas de garantia. Para cilindros afiados finais, tolerâncias H8 ou H9 e acabamento superficial Ra 0,4 ou melhor são requisitos comuns, e um tubo de partida DOM deixa o fabricante muito mais próximo dessas metas do que o ERW jamais faria.
Se um desenho for escrito de acordo com a especificação europeia EN 10305-2, o material em questão é tubo de aço soldado estirado a frio de acordo com EN 10305-2 E235/E355 . Essa mesma classe de produto também serve como tubo base para muitos programas de cilindros afiados.
 Tubo de aço soldado estirado a frio (CDW) En10305-2 Grau E235 E355 E460, Fornecedores - J Suao é fornecedor chinês de tubo de aço soldado trefilado a frio (CDW) En10305-2 grau E235 E355 E460, tubo de aço soldado trefilado a frio personalizado (CDW) E... Ver Produto →
O uso automotivo de tubos DOM é mais amplo do que a maioria dos compradores supõe. Ele aparece não apenas em locais óbvios, como eixos de transmissão, mas também em suspensões, atuadores e componentes estruturais onde é necessário um tubo redondo, preciso e de alta resistência.
Eixos de hélice, eixos intermediários e colunas de direção funcionam em tubo DOM. A alta resistência ao escoamento permite paredes mais finas, reduzindo o peso da transmissão, enquanto o furo liso e concêntrico mantém baixo o esforço de balanceamento. Classes como SAE 1026 e E355 são comuns porque oferecem uma relação resistência-peso favorável após trefilação a frio. Para um eixo de hélice de carro de passeio, a especificação típica é um grau 1026 trefilado a frio; tubulação do eixo de transmissão de precisão conforme ASTM A513/A519 em 1026, 1020 e 1015 cobre a maioria desses programas, com a retidão e concentricidade que as linhas de equilíbrio exigem.
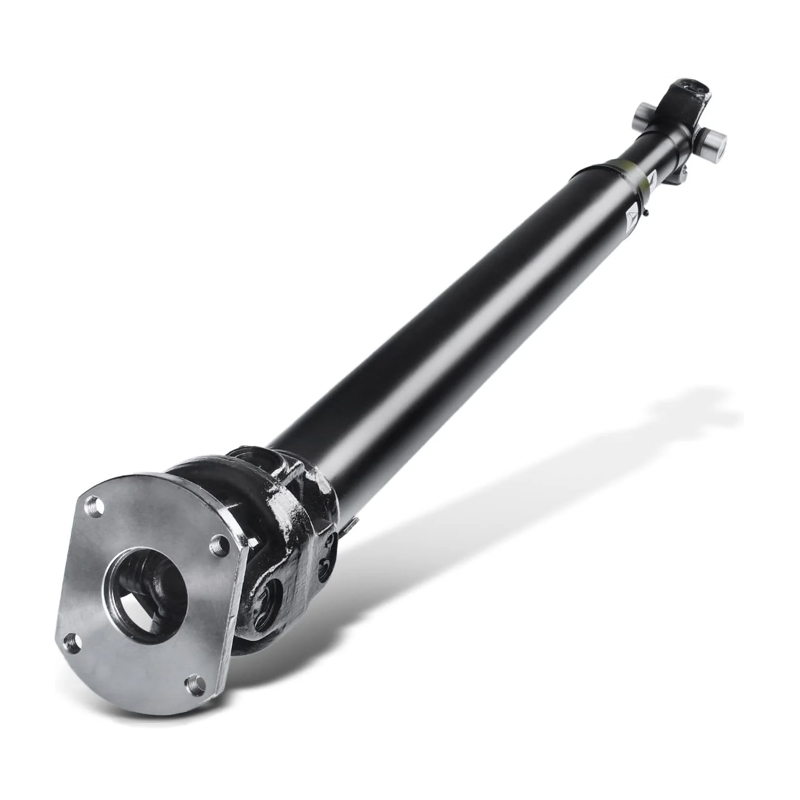 Tubulação do eixo de transmissão de precisão ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 Suao é fornecedor chinês de tubos de eixo de transmissão de precisão ASTM A513/A519 - 1026, 1020, 1015, 4130 (7 x 0,120 polegadas e 2–8,625 polegadas), Cust... Ver Produto →
O tubo de trabalho de um amortecedor de veículo é essencialmente um cilindro de parede fina. Sua tolerância ID controla a folga entre o pistão e o furo e a qualidade da superfície controla a vida útil da vedação. É aqui que o furo liso do DOM é uma vantagem genuína de engenharia, não apenas uma conveniência. Uma especificação típica é EN 10305-2 E235-N, e nosso EN 10305-2 E235-N tubo amortecedor estirado a frio é produzido especificamente para esse dever. Os engenheiros que compararem opções de materiais para esta aplicação encontrarão uma descrição detalhada guia de seleção de tubo de amortecedor útil, especialmente ao avaliar alternativas de aço, aço inoxidável e alumínio.
 Tubo amortecedor hidráulico – EN 10305-2 E235 N, precisão soldada estirada a frio S Suao é fornecedor chinês de tubo de amortecedor hidráulico - EN 10305-2 E235 N, tubo de aço de precisão soldado trefilado a frio Ø40 x 2mm, Hy ... Ver Produto →
Os atuadores automotivos estão por toda parte quando você começa a procurar: portas traseiras elétricas, capotas conversíveis, cilindros de nivelamento de suspensão pneumática, sistemas de inclinação de cabine de caminhão e eixos de elevação de reboque, todos usam pequenos cilindros hidráulicos. O cano de cada cilindro é um tubo DOM, geralmente afiado para H8 após o estiramento. A qualidade da superfície interna é crítica porque um atuador que vaza internamente falha de forma gradual e silenciosa, o que torna difícil a detecção até que um componente relacionado falhe. Pela mesma razão, as hastes de pistão usadas nesses atuadores são normalmente cromadas e endurecidas por indução, em vez de serem usadas na condição trefilada bruta.
Nem todos os tubos redondos de aço são iguais e as diferenças não são acadêmicas. A escolha do tipo de produto errado resulta em vibração, vazamento de vedações e falhas de soldagem. As distinções práticas são:
Resumindo, o DOM oferece a maior parte dos benefícios da integração por uma fração do custo. Para uma visão prática de onde as linhas são traçadas, nosso comparação de tubos ERW, DOM e CDS percorre as compensações mensuráveis em força, tolerância e preço.
Um certificado de material por si só não é suficiente quando o tubo entra em um veículo. Compradores OEM, fornecedores de primeira linha e seus engenheiros de qualidade devem verificar pelo menos o seguinte antes de aprovar uma fonte DOM:
Um fornecedor com trefilação a frio interna, controle de qualidade e processamento secundário é preferível a uma casa comercial. A capacidade de cortar, chanfrar, endireitar e aplicar tratamento de superfície sob o mesmo teto reduz os danos de manuseio, reduz os prazos de entrega e deixa clara a responsabilidade pela qualidade. Isto é mais importante no setor automotivo do que em qualquer outro setor, porque cada desvio, por menor que seja, tem um número de peça associado.
A regra prática para compradores de automóveis é: qualificar o material e depois qualificar o fornecedor. Comece com DOM, compare-o com o caso de carga e o processo de fabricação e passe para E355 ou 1026 quando a aplicação exigir maior resistência. Mude para sem costura somente quando o projeto realmente exigir a ausência de uma costura de solda. Na maioria dos programas de veículos, a tubulação DOM passará pela revisão técnica, e o maior risco não será o aço em si, mas a confiabilidade do fornecedor por trás dela.
Trabalhe com um fabricante que possa fornecer a linha completa de tubos soldados trefilados a frio, desde corpos de amortecedores de parede fina até cilindros pesados, e que possa apoiá-los com dados de inspeção, conformidade com padrões e um processo repetível. Essa combinação é o que transforma um tubo em um componente automotivo confiável.

Tubulação de rolo transportador para serviço pesado DIN 2394 ST37.2 - Ø89 x 3...

Nossos tubos de cilindro hidráulico ASTM A519 são fabricados com precisão usa...

Nossas caixas de rolamentos de aço fundido de alta qualidade são projetadas p...

Tubo de aço laminado a frio - ASTM A513 Tipo 2 Graus 1010, 1015, 1020, 1026 (...

Nossos tubos de aço fosfatado são tratados com um revestimento de fosfato par...

Nossos tubos para cilindros hidráulicos são feitos de aço sem costura trefila...


